Artykuły Proster - źródła profesjonalnej wiedzy
Branżowa wiedza zebrana przez specjalistów dla specjalistów. Skorzystaj z doświadczenia naszych ekspertów.
Brak pracowników w produkcji. Co mogą zmienić roboty do paletyzacji worków? (case study ON-ZIN)
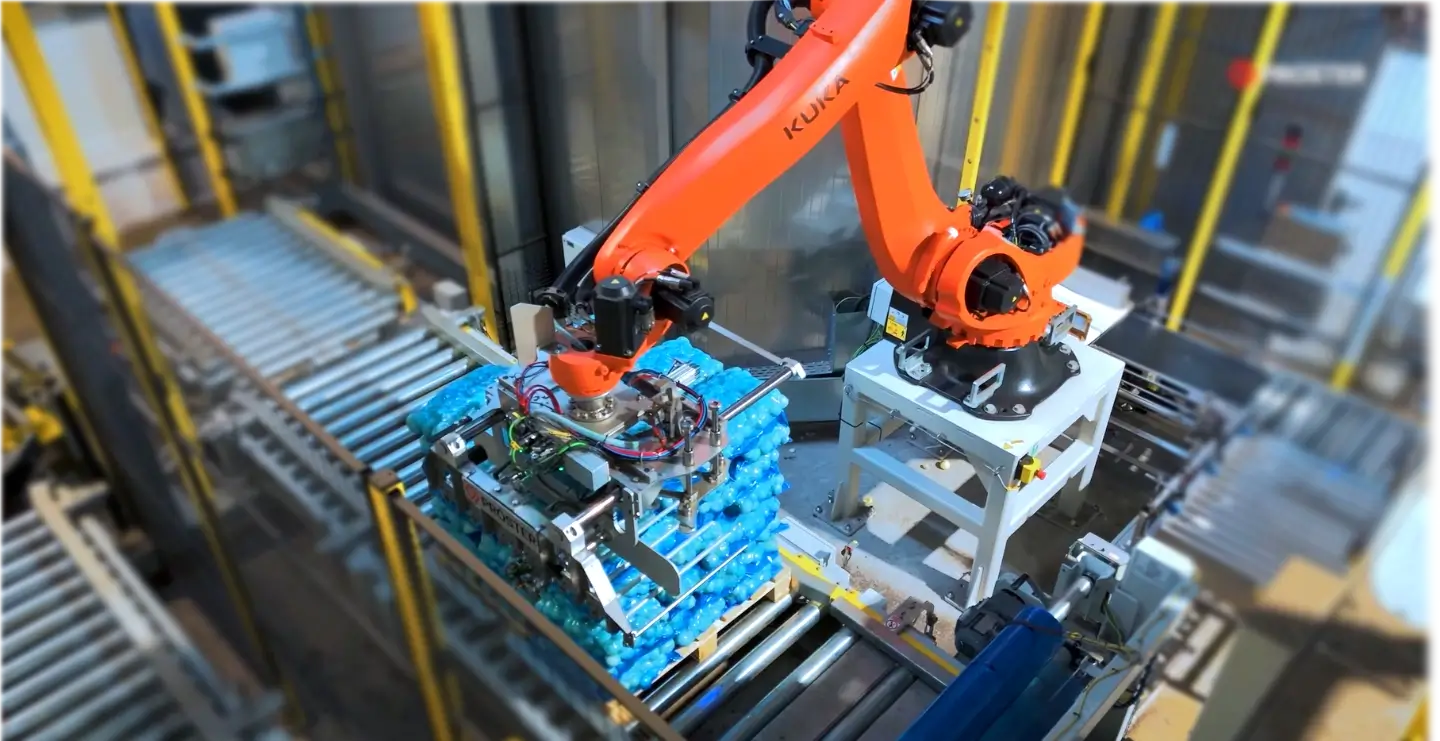
Poniedziałek, szósta rano. Kierownik zmiany patrzy na listę obecności i już wie, że dzień zacznie od przesuwania ludzi. Kolejna osoba na zwolnieniu, a nowy pracownik z agencji jest dopiero trzeci dzień. Linia ruszy, ale ktoś musi stanąć na jej końcu i przez osiem godzin układać worki na palecie.
Brak pracowników w produkcji wraca w niemal każdej rozmowie, jaką od lat prowadzimy z zakładami przy automatyzacji końca linii. Ludzi najtrudniej znaleźć na stanowiska ciężkie i monotonne, a jeśli już się znajdą, to właśnie stamtąd odchodzą najszybciej. Tak było w ON-ZIN, przetwórcy cebuli, który po wdrożeniu robotów do paletyzacji potrzebuje do niej i do owijania palet o połowę mniej operatorów.
Brak pracowników w produkcji to problem, który nie minie z koniunkturą
Rynek pracy w 2026 roku jest spokojniejszy niż kilka lat temu. Według raportu ManpowerGroup „Niedobór talentów 2026” trudności z rekrutacją zgłasza 57% firm w Polsce, najmniej od pięciu lat (Rzeczpospolita). Produkcja przemysłowa wciąż jest jednak w trójce sektorów, w których ten odsetek przekracza 60%.
Potwierdzają to dane GUS. Na koniec II kwartału 2026 roku najwięcej wolnych miejsc pracy było w przetwórstwie przemysłowym: 24,7 tys. (GUS, za podatki.biz).
Wiele firm, z którymi rozmawiamy, czeka, aż rynek się uspokoi i rekrutacja znowu pójdzie gładko. Moim zdaniem się nie doczekają. Ubywa ludzi, którzy chcą pracować fizycznie na zmiany, a o tych, którzy zostali, zakłady konkurują z magazynami i sąsiednimi zakładami, które potrafią podkupić ludzi. Agencje pracy tymczasowej pomagają przetrwać szczyt sezonu, tylko że po kilku tygodniach szkolisz następną grupę od zera.
Rotacja pracowników produkcyjnych i jej ukryte koszty
Ile kosztuje odejście jednego pracownika?
Mało które przedsiębiorstwo liczy koszt, jaki generuje czas doświadczonego pracownika na szkolenie nowych osób w pracy, a także nadgodziny osób spowodowane brakami kadrowymi.
W literaturze o zarządzaniu koszt rotacji szacuje się na 30–200% rocznego wynagrodzenia pracownika. Taki przedział podają m.in. autorzy z Politechniki Poznańskiej (Zeszyty Naukowe PP, 2019). Rozrzut jest duży, bo wiele zależy od stanowiska, jednak nawet dolna granica pokazuje skalę.
Na ten koszt składają się rzeczy, których nie znajdziesz w jednej pozycji budżetu:
- ogłoszenia, selekcja kandydatów, rozmowy i umowy
- czas brygadzisty i doświadczonych pracowników poświęcony na wdrożenie nowej osoby
- odzież robocza, badania i szkolenie BHP
- niższa wydajność nowej osoby przez pierwsze tygodnie
- nadgodziny reszty zespołu, która w tym czasie łata braki
- błędy, reklamacje i przestoje, kiedy na stanowisku stoi ktoś bez wprawy.
Więcej na ten temat zobaczysz w filmie poniżej.
Dlaczego ludzie odchodzą akurat z końca linii?
Rotacja nie rozkłada się w zakładzie równo. Najczęściej odchodzą ludzie z ciężkich i powtarzalnych stanowisk, a na końcu linii takich stanowisk jest z reguły najwięcej.
W przetwórstwie spożywczym dochodzą do tego chłód i wilgoć. Jeśli taki pracownik dostanie ofertę za podobne pieniądze w ciepłym magazynie, może długo się nie zastanawiać.
Co rotacja robi z codzienną pracą?
Wysoka rotacja pracowników w produkcji zmienia rytm całego zakładu. Kierownik zmiany zamiast pilnować procesu układa grafik i szuka zastępstw. Doświadczeni pracownicy co kilka tygodni uczą od zera kogoś nowego i sami pracują wtedy wolniej. A co dopiero, gdy odejdzie doświadczony pracownik?
Przekładanie kilkuset kilogramów dziennie obciąża też kręgosłup. Kiedy ktoś z takiego stanowiska idzie na zwolnienie, grafik trzeba dostosować.
Czy brak ludzi blokuje planowanie i rozwój firmy?
Brak ludzi szybko przestaje być sprawą samego działu kadr. Możesz mieć nowoczesną linię technologiczną, ale jeśli na jej końcu brakuje dwóch osób, linia zwalnia albo stoi, bo tempo zakładu wyznacza jego najwolniejsze stanowisko.
Odbija się to na sprzedaży. Kiedy handlowiec wraca z propozycją większego wolumenu od sieci albo zagranicznego odbiorcy, na produkcji pierwsze pytanie brzmi: kto to zrobi? Duży klient oczekuje terminowości i powtarzalnej jakości.
Z rozwojem jest podobnie, bo nowa linia albo dodatkowa zmiana to następni ludzie do zrekrutowania i wyszkolenia. Klient z ON-ZIN powiedział nam to wprost: firma chciała rosnąć bez rozbudowywania zatrudnienia, ponieważ z tym mieli największe trudności.
Firmy coraz częściej odpowiadają na to robotyzacją i widać to w statystykach. Według raportu IFR World Robotics 2026 gęstość robotyzacji w Polsce wzrosła z 51 robotów na 10 tys. pracowników przemysłu w 2020 roku do 86 robotów w 2025 roku (xyz.pl). A to nadal mało przy średniej europejskiej 159.
Case study ON-ZIN: Tony cebuli na zmianę przekładane ręcznie
ON-ZIN zajmuje się przetwórstwem cebuli. Produkuje krajankę (kostkę, półplastry, krążki) i cebulę w całości, a jego odbiorcy to duże firmy m.in. w Anglii, Holandii i Irlandii. Przy takim wolumenie każde zachwianie wydajności czy jakości widać od razu u klienta.
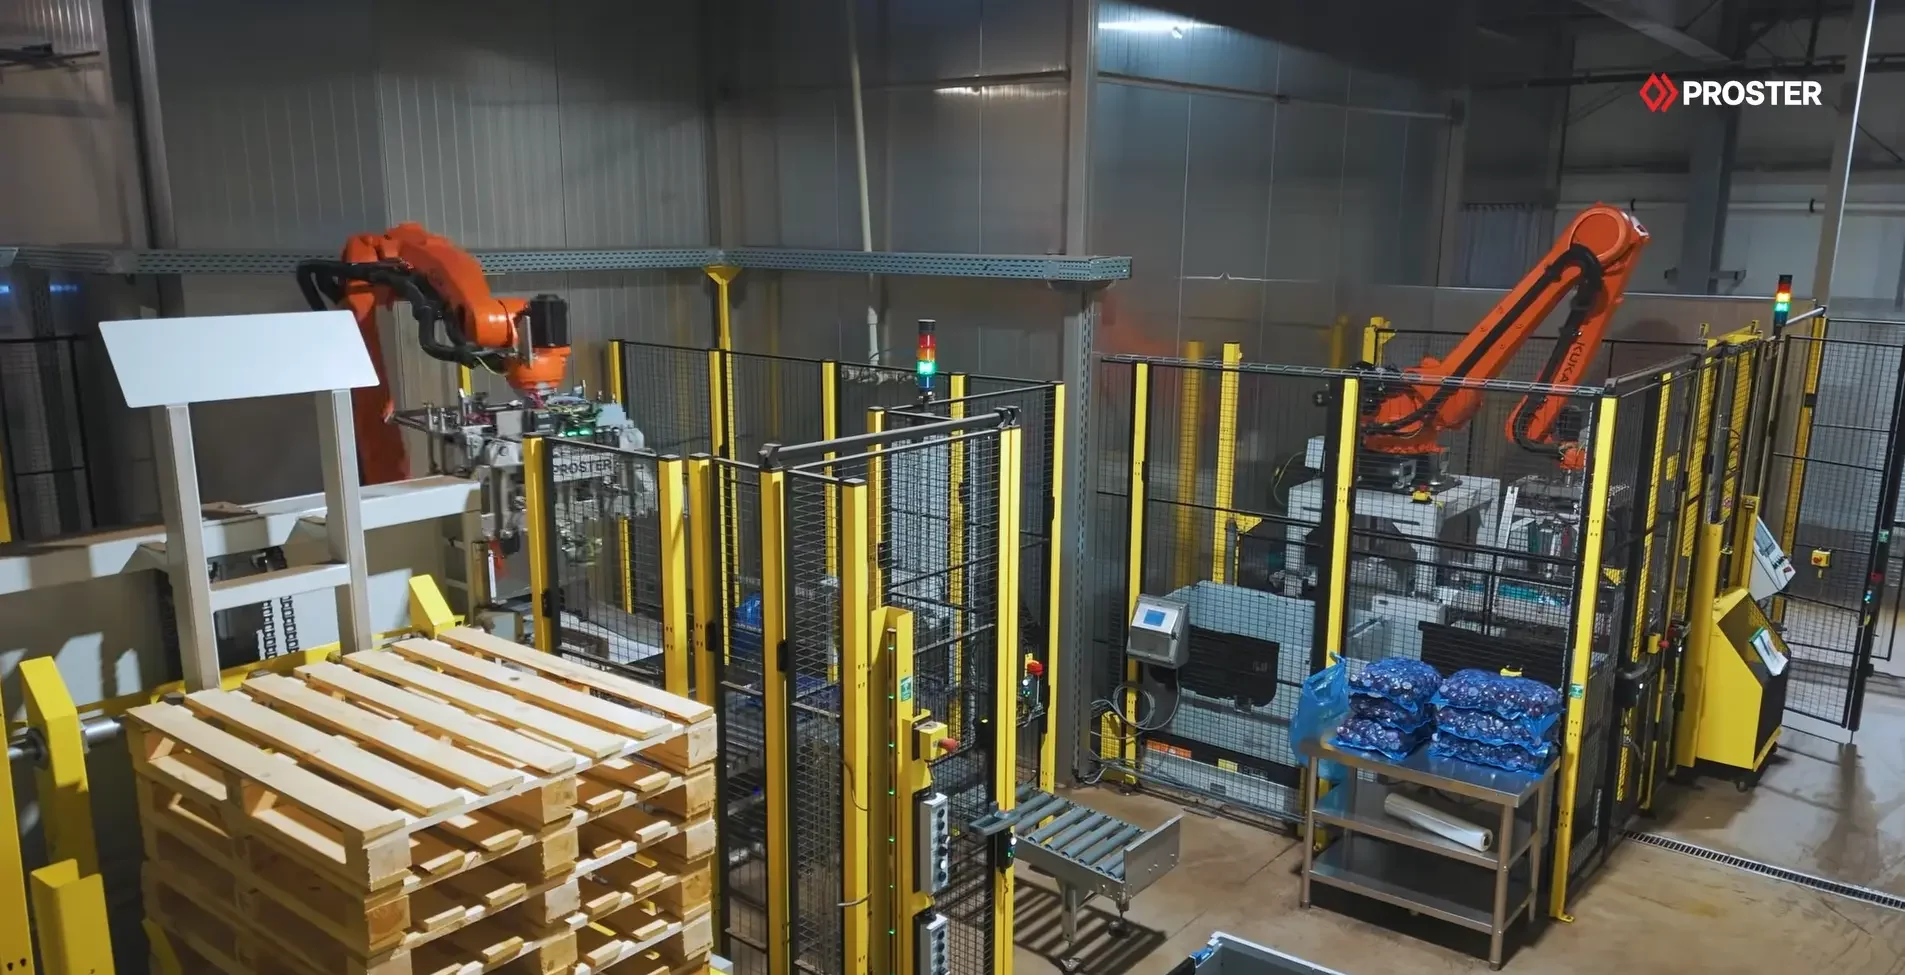
Dwa zrobotyzowane stanowiska paletyzacji cebuli w zakładzie ON-ZIN
Najcięższym etapem całej produkcji była paletyzacja. Na dwóch liniach na każdej zmianie pracowały cztery osoby, które ręcznie przekładały 10-kilogramowe worki z przenośnika rolkowego na palety. Przez ich ręce przechodziło średnio ok. 60t cebuli na zmianę. Gotowe palety owijała ręcznie kolejna osoba, a wózkowy odwoził je do chłodni.
Około 6000 worków, czyli ok. 1550 worków na każdą z czterech osób. Przy ośmiogodzinnej zmianie daje to ponad trzy worki na minutę.
Damian Olszewski, Maintenance Manager w ON-ZIN, opisał to w naszym filmie krótko: była to praca „bardzo żmudna i ciężka fizycznie”. Firma miała problem z obsadzeniem tych stanowisk, a ludzie, których udało się zatrudnić, szybko odchodzili.
Czego oczekiwał klient?
Klientowi zależało przede wszystkim na przewidywalnym procesie i na tym, żeby firma mogła się rozwijać bez dokładania etatów. Ludzi z paletyzacji chciał przenieść do lżejszych zadań, na przykład do kontroli jakości gotowego produktu.
Od strony technicznej musieliśmy rozwiązać kilka problemów:
- dwa produkty i dwa sposoby układania: luźne worki z krajanką do skrzyniopalet i worki próżniowe z całą cebulą na palety
- miękki worek z krajanką, trudny do chwycenia i do transportu na przenośniku
- worki nie mogą wystawać poza obrys skrzyni ani ponad jej krawędź, bo skrzynie stoją jedna na drugiej
- różne wymiary worków z całą cebulą, zależne od sezonu
- praca bez przestojów przy wymianie skrzyniopalet, automatyczne owijanie i bufor przed odbiorem.
Jak zrobotyzowaliśmy paletyzację i pakowanie w ON-ZIN?
Zaprojektowaliśmy dwa zrobotyzowane stanowiska, po jednym dla każdej linii. Pracują na nich roboty KUKA, a każde stanowisko ma własną szafę sterowniczą, sterownik PLC i panel HMI.
Miękkie worki z krajanką w skrzyniopaletach
Worek z krajanką waży 10 kg. Zachowuje się trochę jak worek z mokrym piaskiem, czyli zmienia delikatnie kształt przy każdym ruchu. Włożenie takiego worka do skrzyniopalety wymagało projektu specjalnego chwytaka, który nie może „rozchodzić się” na boki.
Problem pojawił się też wcześniej, na przenośniku. Luźny worek nie chciał jechać po zwykłych rolkach. Rolki dostały więc okleinę zwiększającą tarcie, a środkiem przenośnika poprowadziliśmy pas.
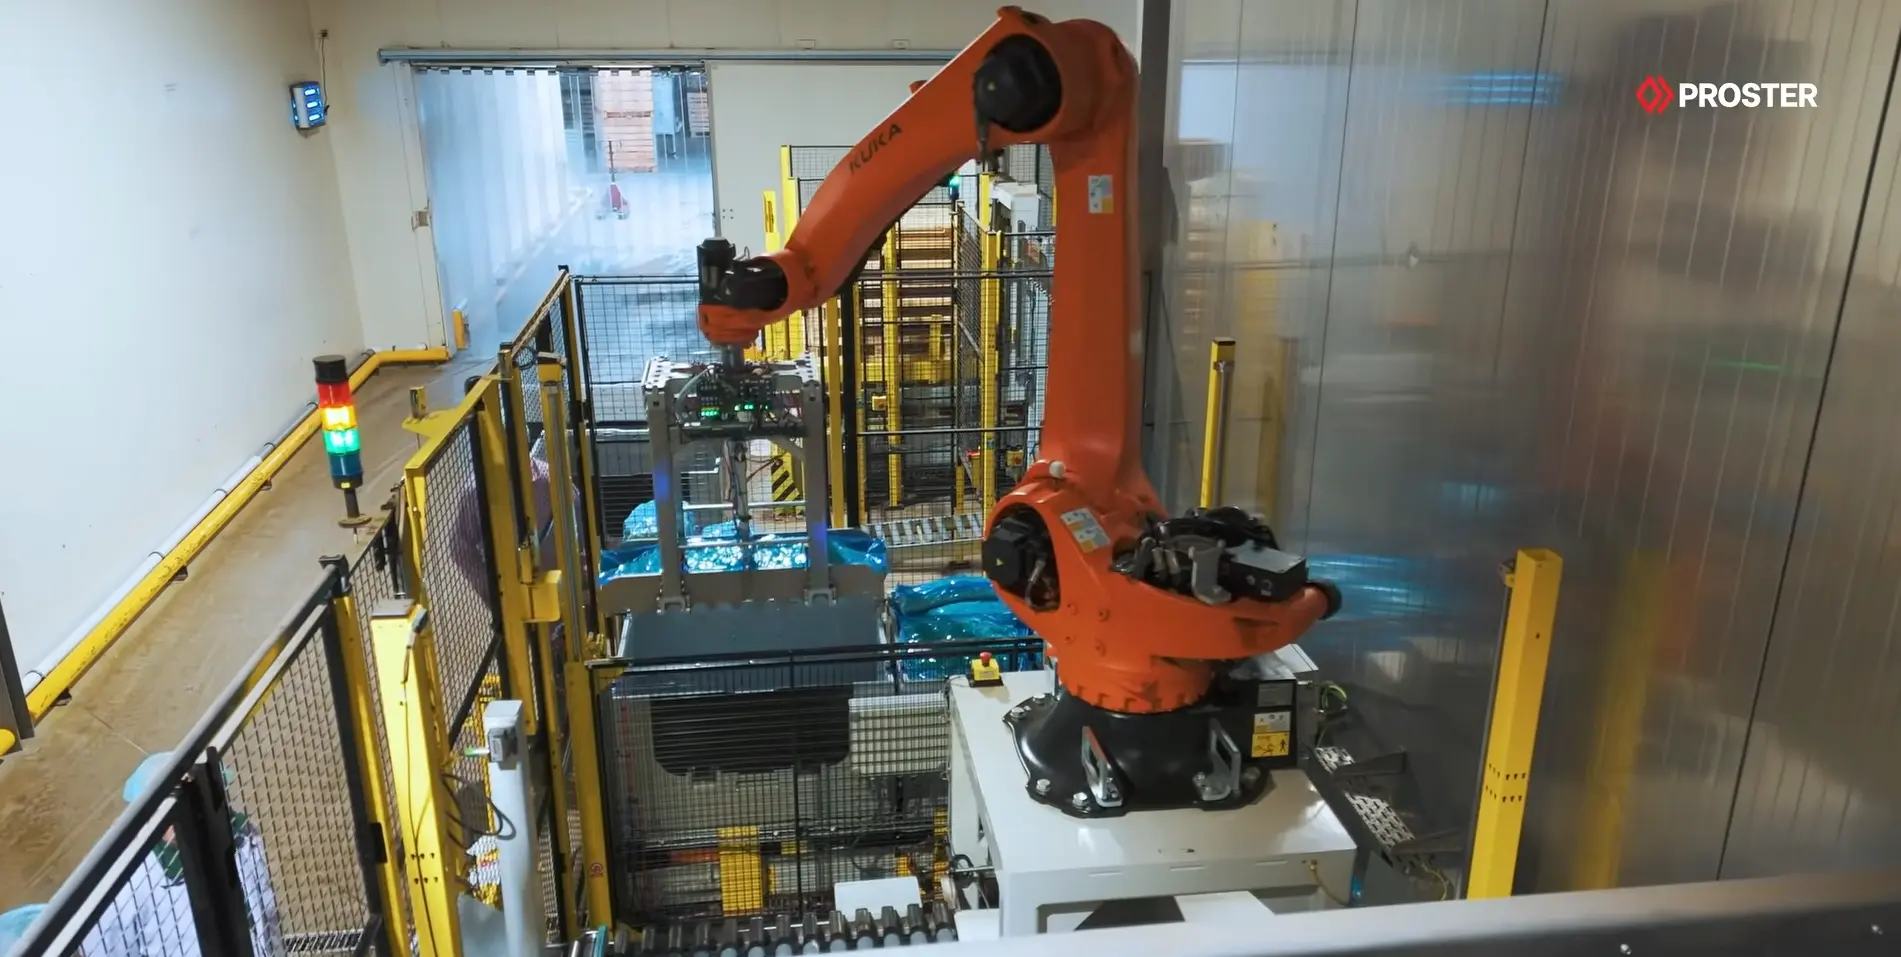
Robot pakujący worki do skrzyniopalet
Przed strefą układania każdy worek jest ważony. Te spoza tolerancji masy trafiają automatycznie do osobnej skrzyni, więc nikt nie musi ich wyłapywać ręcznie. Pozostałe robot układa w plastikowych skrzyniopaletach 1200 × 1000 × 1000 mm tak, żeby nie wystawały poza obrys ani ponad krawędź. Dzięki temu pełne skrzynie stabilnie stoją jedna na drugiej.
Stanowisko ma dwie niezależne strefy pakowania, każdą z własnym wygrodzeniem bezpieczeństwa. Kiedy robot napełnia skrzynię w jednej strefie, operator w drugiej odbiera pełną i podstawia pustą. Wymiana skrzyniopalet nie zatrzymuje linii.
Worki próżniowe z całą cebulą: paletyzacja i owijanie
Cebula w całości jest pakowana próżniowo. Worki (10 kg) są zwarte i stabilne, ale ich wymiary zmieniają się z sezonem, bo cebula z każdego zbioru jest trochę inna. Dlatego chwytak ma układ regulacyjny, a skaner podaje robotowi wysokość, na której ma odłożyć następny worek.
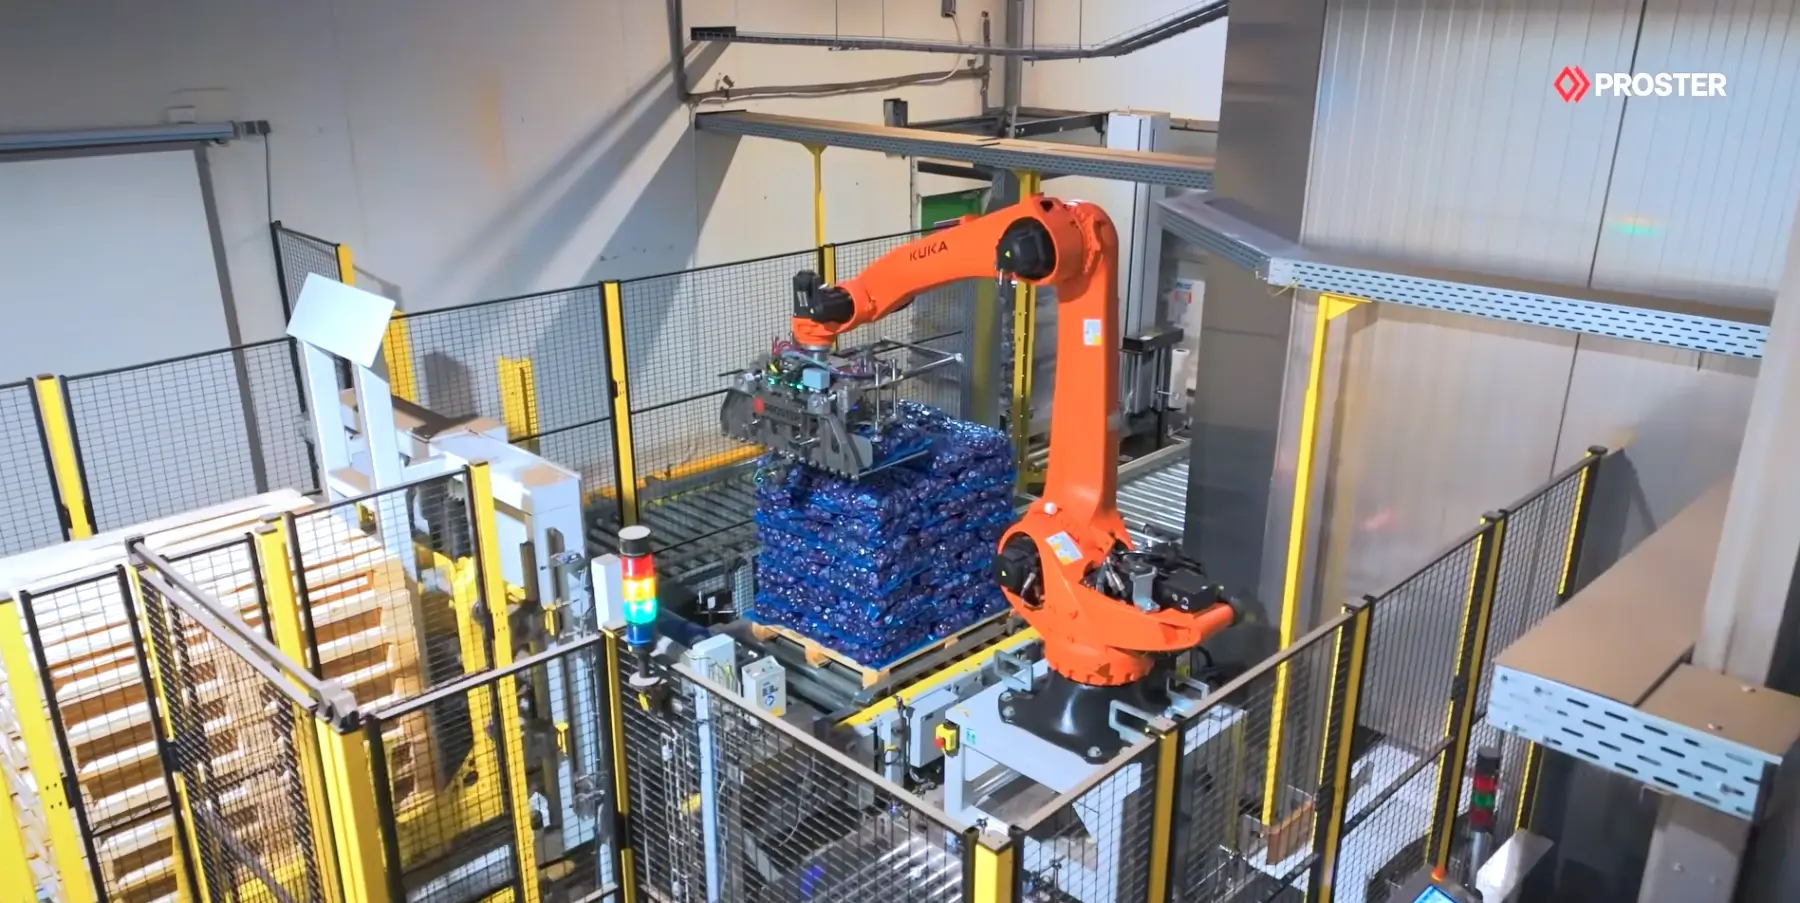
Robot do paletyzacji worków próżniowych
Na pustą paletę 1200 × 1000 mm system sam nakłada przekładkę z folii, która chroni worki przed ostrymi elementami palety. Robot układa stos do wysokości 2 m. Pełna paleta jedzie przenośnikami rolkowymi do owijarki na stole obrotowym Tosa, a po owinięciu czeka w buforze na odbiór.
Linia, która nie wiąże operatora
Przy robotyzacji paletyzacji klienci często pytają, czy operator nie będzie musiał stać przy robocie przez całą zmianę. W ON-ZIN nie musi, bo magazyn mieści 15 pustych palet, a bufor 5 gotowych, więc linia długo pracuje sama.
Linię uruchamia się z panelu HMI krok po kroku, a system sam sprawdza gotowość do pracy na każdym etapie. Operator nie musi znać się na programowaniu robotów. Przy dużej rotacji to spore ułatwienie.
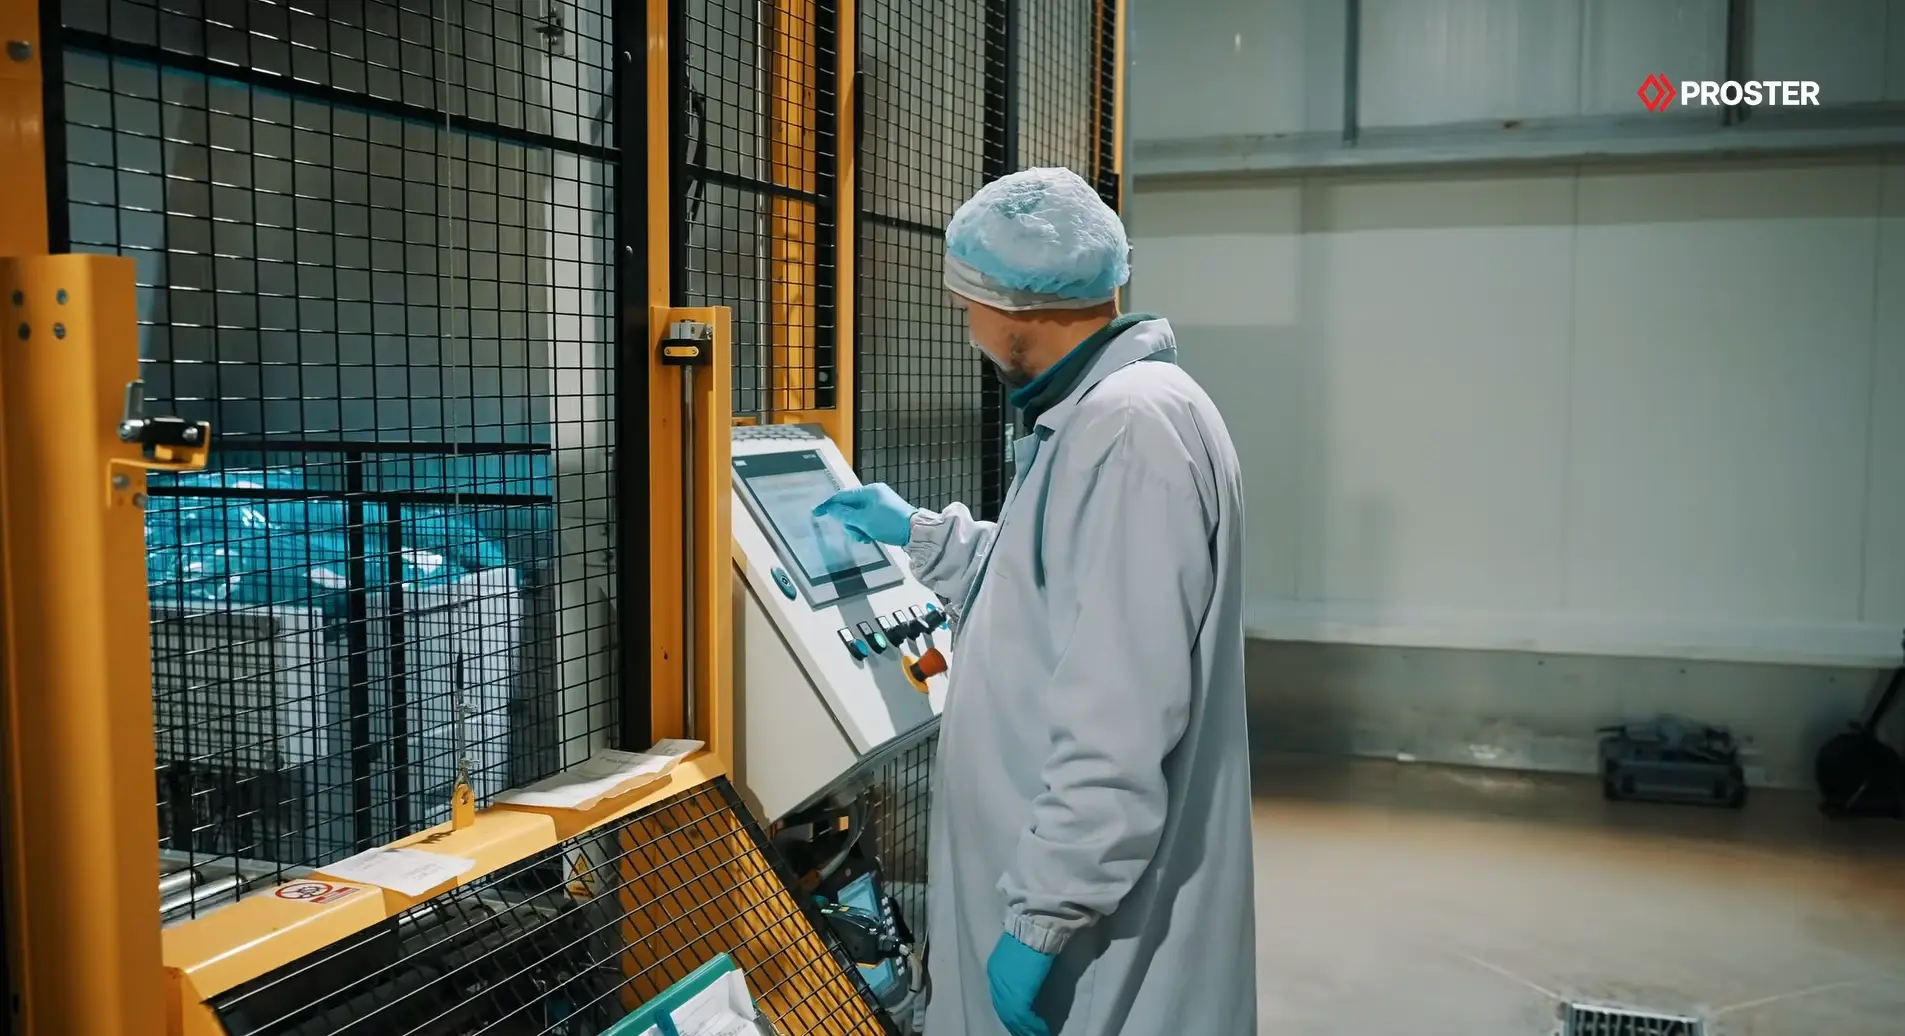
Operator obsługujący linie pakującą worki do skrzyniopalet
Jak przebiegała realizacja?
Zaczęliśmy od kilku spotkań z zespołem ON-ZIN, na których ustaliliśmy układ obu stanowisk i to, jak roboty mają współpracować z nową linią technologiczną klienta. Policzyliśmy też zdolności produkcyjne.
Nasze zespoły inżynieryjne zaprojektowały mechanikę, automatykę, robotykę i elektrykę stanowisk razem z szafami sterowniczymi, a po montażu i uruchomieniu przeszkoliliśmy operatorów.
Po uruchomieniu proces trzeba było jeszcze dopracować. Klient mówi w filmie otwarcie, że przy tak dużej zmianie w paletyzacji poprawki w trakcie eksploatacji są potrzebne. Wprowadzaliśmy je razem z zespołem ON-ZIN, a firma korzysta z naszego serwisu posprzedażowego.
Efekty: o połowę mniej operatorów przy paletyzacji i owijaniu
Po wdrożeniu ON-ZIN potrzebuje o połowę mniej operatorów do obsługi paletyzacji i owijania palet. Roboty przejęły ręczne przekładanie cebuli na każdej zmianie, co przełożyło się na resztę zakładu:
- mniej stanowisk do obsadzenia na każdej zmianie
- nikt nie dźwiga worków, więc łatwiej o ludzi i o to, żeby zostali
- palety ułożone zawsze tak samo, bez względu na zmianę i zmęczenie operatora
- wydajność paletyzacji niezależna od frekwencji, co pozwala planować produkcję z wyprzedzeniem
- możliwość przeniesienia ludzi do kontroli jakości i innych lżejszych zadań.
„Po wdrożeniu linii paletyzującej cebulę wszystkie palety wyglądają jednakowo i nie zależą od nawyków lub zmęczenia operatora. Mamy także większą stabilizację i z łatwością jesteśmy w stanie zaplanować całą produkcję, ponieważ mamy przewidywalne zdolności produkcyjne.” – Damian Olszewski, Maintenance Manager, ON-ZIN
Co z ludźmi po robotyzacji?
Kiedy rozmawiamy z zarządami o robotyzacji, prędzej czy później pada pytanie o załogę: co z ludźmi, którzy dotąd paletyzowali, i jak przyjmą robota.
Przy niedoborze pracowników robot zajmuje zwykle stanowisko, na które od miesięcy brakuje chętnych i z którego ludzie odchodzą najszybciej. Zmienia się też sama praca przy linii. Operator steruje stanowiskiem z panelu i pilnuje, żeby nie zabrakło palet ani przekładek, a dział utrzymania ruchu przejmuje opiekę nad robotami i automatyką z naszym wsparciem serwisowym.
Od czego zacząć, jeśli brakuje Ci ludzi na produkcji?
Jeśli rozważasz robotyzację jako odpowiedź na brak rąk do pracy, zacznij od kilku kroków, do których nie potrzebujesz jeszcze integratora.
- Wskaż stanowiska, z których ludzie odchodzą najszybciej. Sprawdź w kadrach, gdzie rotacja jest najwyższa i gdzie najczęściej brakuje obsady. Bardzo często są to stanowiska na końcu linii, przy paletyzacji i owijaniu.
- Policz pełny koszt takiego stanowiska. Liczba osób na zmianę razy liczba zmian razy koszt pracodawcy, do tego koszty rotacji, nadgodzin, absencji i strat jakościowych. Dopiero ta suma pokazuje, z czym porównujesz koszt robota.
- Spisz, co jest zmienne w Twoim produkcie. Rodzaje opakowań, ich sztywność, wymiary, różnice sezonowe, schematy układania. W ON-ZIN miękki worek z krajanką i zmienny sezonowo worek z cebulą zdecydowały o konstrukcji chwytaków. Im wcześniej integrator to wie, tym lepiej.
- Zaplanuj pracę bez ciągłego nadzoru. Magazyn pustych palet i bufor na gotowe decydują o tym, czy operator będzie miał czas na inne zadania, czy spędzi zmianę przy robocie.
- Załóż czas na dopracowanie po starcie. Pierwsze tygodnie po uruchomieniu to korekty ustawień i procesu. Zaplanuj, że jeszcze na ten okres są potrzebni operatorzy.
Robotyzacja jako odpowiedź na brak rąk do pracy
Nie spodziewam się, że rekrutacja na ciężkie stanowiska produkcyjne zrobi się w najbliższych latach łatwiejsza. Dlatego polecam sprawdzić, które z nich da się zrobotyzować, zanim brak ludzi zacznie decydować o tym, ile zakład wyprodukuje. W ON-ZIN o planie produkcji decydują teraz zdolności linii.
Jeśli brakuje Ci ludzi na końcu linii, napisz do nas. Przyjedziemy na wizję lokalną i policzymy, co da się zautomatyzować. Szczegóły tego wdrożenia znajdziesz w case study ON-ZIN, a nasze rozwiązania na stronie automatyzacja i robotyzacja produkcji.
FAQ – Najczęściej zadawane pytania
Czy robot poradzi sobie z miękkim, odkształcającym się opakowaniem?
Tak, jeśli chwytak powstanie pod konkretne opakowanie. Często trzeba też poprawić transport. Miękkie worki z krajanką w ON-ZIN jadą po przenośniku dzięki okładzinie na rolkach i pasowi prowadzącemu.
Ilu operatorów potrzeba do obsługi zrobotyzowanej paletyzacji?
Zależy to od buforów i układu linii. ON-ZIN po wdrożeniu potrzebuje do paletyzacji i owijania połowy wcześniejszej obsady, bo magazyn na 15 pustych palet i bufor na 5 gotowych pozwalają linii długo pracować bez człowieka.
Czy robotyzacja ma sens, jeśli przy paletyzacji pracuje kilka osób na zmianę?
Często tak, zwłaszcza przy pracy na dwie lub trzy zmiany i dużej rotacji. Koszt robota porównuj wtedy z pełnym rocznym kosztem stanowiska.
Co dzieje się z pracownikami, którzy wcześniej paletyzowali ręcznie?
Przy niedoborze pracowników zwykle przechodzą do zadań, przy których i tak brakowało rąk. ON-ZIN chciał ich wykorzystać m.in. przy kontroli jakości gotowego produktu.
Czy operator musi umieć programować robota?
Nie. W ON-ZIN linię uruchamia się z panelu HMI krok po kroku, a system sam sprawdza gotowość każdego etapu.